

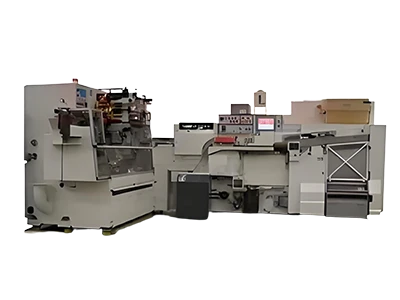
Pour toute usine de tabac, la série Molins HLP (y compris HLP 2, HLP 4 et HLP 5) est un spectacle familier dans l'atelier d'emballage rigide.
Cependant, l'équipement rencontre fréquemment des problèmes :
Les lames neuves peuvent s'effilocher lors de la coupe.
Les sacs peuvent ne pas se plier correctement à des vitesses élevées.
Les cycles d'usure des engrenages peuvent être anormaux.
La cause fondamentale est une « précision » insuffisante dans les pièces de rechange que vous utilisez.
Aujourd'hui, Hansheng vous présentera le mécanisme de base du Molins HLP, en utilisant nos données réelles et nos processus de fabrication pour vous montrer comment revitaliser des machines plus anciennes avec des-pièces de rechange de haute qualité.
Système de coupe
L'unité de découpe est la partie la plus « violente » de la machine de conditionnement. Il doit couper le papier de revêtement intérieur, le papier d'aluminium ou le papier de liège en très peu de temps. C'est comme utiliser une paire de ciseaux ; si les deux lames ne s'enclenchent pas étroitement, le papier n'est pas « coupé », mais plutôt « déchiré ».
Pain Point : Pourquoi y a-t-il toujours des bavures sur les coupes ?
De nombreux clients trouvent que leCouteaux coupe-tabacou Couteau à papier à cigarettes a une courte durée de vie. Cela est généralement dû au fait que l'espace entre la lame et la lame de base (enclume) n'est pas correctement ajusté ou que la lame elle-même n'est pas assez plate.
Principe
Vous pouvez le considérer comme des ciseaux. Le cœur de la coupe réside dans le contact instantané entre la lame rotative et la lame fixe (comme un couteau rotatif). Si la surface traitée de la lame n'est pas suffisamment plate, par exemple s'il y a des lignes ondulées invisibles, la lame générera de minuscules vibrations lorsqu'elle heurtera la lame de base. La vibration est l’ennemie du carbure ; cela entraînera un écaillage rapide de la coupe.
La solution de Hansheng : -usinage au niveau du miroir
Pour résoudre ce problème, nous n'utilisons pas de rectifieuses ordinaires, mais employons à la place un système importé du Japon (Western Electric wire EDM). Il utilise le courant électrique pour « graver » l'excès de métal à des vitesses de l'ordre du micron-.
Cela nous permet de contrôler les tolérances de l'insert dans les limites des valeurs attendues, obtenant ainsiTraitement super miroir ± 0,002 mm. Cela signifie que lorsque vous installez notreCouteau à liège en carbure de tungstène, la surface de coupe est aussi lisse qu'un miroir et s'adapte presque-parfaitement à la machine. La durée de vie est naturellement considérablement prolongée.


Système de transmission
Si la coupe concerne les mains et les pieds, alors le système de transmission est le cœur de la machine. Le fonctionnement principal du Molins HLP est le "mouvement intermittent" - tourner une fois, s'arrêter une fois, charger une cigarette, tourner à nouveau.
Pain Point : Pourquoi la machine « secoue » ?
Au moment de l'arrêt de la machine (Dwell Time), s'il y a un écart dans les pièces de positionnement, la tourelle vacillera légèrement. Cette oscillation peut entraîner des difficultés lors du chargement des cigarettes, voire un blocage. Nous utilisons généralement les secondes d'arc comme unité d'écart.
Le défi « Zéro réaction » de Hansheng
Les indexeurs à came ordinaires peuvent n'avoir qu'une précision de ±60 secondes d'arc, ce qui est suffisant pour les machines à faible vitesse-, mais désastreux sur le HLP 5. Pour éliminer les oscillations, nous avons mis en œuvre des normes extrêmement strictes dans la fabrication duIndexeur de camesetTable rotative creuse:
- Précision standard : ±30 arc sec (déjà meilleure que la plupart des produits sur le marché).
- Précision personnalisée : ±15 secondes d'arc.
Le secret derrière les engrenages
de HanshengRéducteur planétaireetEntraînement harmoniqueconcentrez-vous sur la résolution du problème du « contrecoup ».
- Jeu de précision P1 : inférieur ou égal à 2 arcs min.
- P0 Ultra-Jeu de précision : inférieur ou égal à 1 minute d'arc.
C'est comme le volant d'une voiture-parfaitement précis, sans jeu. Pour produire des engrenages de ce calibre, nous utilisons la Kashifuji Gear Skiving Machine KPS30.
Cette machine peut traiter des engrenages qui répondentISO/DIN/GB niveau 5normes. Même avec un petit0,1 module d'engrenages, nous garantissons des profils de dents parfaits, garantissant que votre machine fonctionne aussi silencieusement que neuve.
Système de formage
La friction est le plus grand ennemi lorsque le tabac est roulé dans une cigarette et traverse la garniture.
Point douloureux : désalignement ou froissement de la cigarette
Si le canal n'est pas lisse ou si la courroie d'entraînement glisse, la cigarette se déformera. Cela dépend principalement de deux parties : lePièce de langue de garniture pour machine de moulageet leBandes de garniture en Kevlar.
Le savoir-faire de Hansheng : douceur soyeuse
La langue, bien qu’apparemment simple, est en réalité une surface incurvée complexe. Si la surface est rugueuse, la résistance au passage de la cigarette augmentera.
Nous utilisons une combinaison du tour CNC Brother TC-S2A et de la fraiseuse CNC Taesin pour l'usinage, contrôlant la précision du contour à ± 0,005 mm.
Cela garantit que la cigarette, lorsqu'elle passe à travers la langue, ne tombera pas parce qu'elle est trop lâche ni ne se froissera parce qu'elle est trop serrée. Combiné avec notreBandes de garniture en Kevlar à haute-résistance, cela garantit une stabilité absolue dans la livraison des cigarettes.

Matériaux de base et moulage
De nombreux fournisseurs se concentrent uniquement sur les pièces « mobiles », négligeant les pièces « fixes » -le cadre et le boîtier. Mais si les fondations sont instables, même le bâtiment le plus haut risque de vaciller.
Après des années de fonctionnement, les machines Molins peuvent subir une déformation dans leurs boîtiers de coulée. Hansheng possède de fortes capacités de casting, notammentCoulée en sable et coulée de mousse perdue.
Nous pouvons traiter des pièces moulées jusqu'à3800×1500×1200mm.
Même avec des pièces moulées de si grande taille, nos tolérances d'usinage peuvent être contrôlées à ±0,03 mm.
Cela signifie que si vous avez besoin de réviser des machines plus anciennes, en remplaçant l'intégralité du carter ou du cadre de la boîte de vitesses, Hansheng peut fournir des composants structurels qui répondent aux normes des fabricants d'équipement d'origine (OEM), ou même être fabriqués à partir de matériaux de qualité supérieure, offrant ainsi une « maison » stable pour les engrenages et les outils de coupe de haute-précision.
Fin : Pourquoi choisir Hansheng ?
Après avoir lu cet article, vous comprendrez peut-être : entretenir les machines Molins HLP ne consiste pas simplement à « remplacer les pièces cassées par des neuves ».
- Alors que d'autres utilisent des meuleuses ordinaires, nous recherchons une précision de coupe de ± 0,002 mm avec Seibu WEDM.
- Alors que d'autres se contentent des normes d'engrenages ordinaires, nous recherchons une douceur de transmission ISO niveau 5 avec le Kashifuji KPS30.
- Alors que d'autres ignorent le jeu, nous recherchons sans relâche une précision du réducteur planétaire inférieure ou égale à 1 arc min.
Qu'il s'agisse d'un petit couteau à papier à cigarette ou d'un indexeur à came complexe, chaque pièce livrée par Hansheng est inspectée par des machines d'inspection d'engrenages et des instruments de mesure de haute-précision.
Ne laissez pas des pièces-de mauvaise qualité ralentir votre production.
Si vous recherchez un partenaire qui comprend vraiment les principes de la technologie Molins HLP, veuillez contacter Hansheng. Laissez-nous protéger votre ligne de production avec des capacités d'usinage CNC et des équipements de fabrication-haut de gamme--.
Références
ISO 1328-1:2013. Engrenages cylindriques – Système ISO de classification des tolérances de flanc – Partie 1 : Définitions et valeurs admissibles des écarts relatifs aux flancs. .
Davis, DL et Nielsen, MT (1999). Tabac : production, chimie et technologie. Science de Blackwell.
Jameson, CE (2001). Usinage par électroérosion. Société des ingénieurs de fabrication.
Litvin, FL et Fuentes, A. (2004). Géométrie des engrenages et théorie appliquée. La Presse de l'Universite de Cambridge.