


Lorsqu'une conception nécessite des canaux de refroidissement internes, des contre-dépouilles complexes ou des parois ultra-minces, les ingénieurs se heurtent souvent à un mur avec la fabrication traditionnelle. L'usinage CNC devient coûteux-prohibitif en raison des limites d'accès aux outils, et les assemblages en plusieurs-pièces introduisent des points de défaillance indésirables.
C'est là que le moulage de précision (en particulier le moulage de précision) se démarque. Plutôt que de lutter contre les lois de la fabrication soustractive, le moulage de précision exploite la dynamique des fluides pour créer des composants de « forme proche-nette-qui seraient autrement impossibles à produire.
Qu'est-ce qui définit la « géométrie complexe » dans la fabrication moderne ?
En fonderie, il fait référence à des caractéristiques qui défient les limites physiques des outils de coupe ou des moules rigides.
Passages internes : canaux incurvés ou intérieurs creux utilisés pour le flux de fluide ou de gaz (courant dans les roues et les collecteurs de pompe).
Contre-dépouilles profondes : Renfoncements qu'un outil CNC à 3 ou même 5 axes ne peut tout simplement pas atteindre sans plusieurs configurations.
Structures à parois fines {{0} : éléments aussi fins que 0,8 mm à 1,5 mm qui nécessitent une intégrité structurelle élevée.
Contours organiques : Formes aérodynamiques ou ergonomiques que l'on retrouve dans les aubes de turbine ou les implants médicaux.
Le problème des méthodes soustractives : l'usinage CNC est un processus de type "ligne de vue-". Si un outil ne peut pas l’atteindre, il ne peut pas y parvenir. Bien que l'impression 3D résolve ce problème pour les prototypes, elle ne parvient souvent pas à répondre aux exigences en matière de propriétés des matériaux ou de coût de volume-de la production industrielle.

L’avantage du moulage de précision : une conception sans limites
Le moulage de précision, également connu sous le nom de procédé de-cire perdue, utilise une coque en céramique construite autour d'un motif en cire. Étant donné que le moule est créé autour de la pièce puis retiré, il contourne les contraintes « d'angle de dépouille » et « d'accès à l'outil » du moulage au sable et de l'usinage.
Comparaison des performances : moulage de précision par rapport aux alternatives
|
Facteur |
Moulage de précision |
Usinage CNC |
Moulage au sable |
|
Liberté de géométrie |
Excellent (le plus élevé) |
Limité par le parcours d'outil |
Modéré (nécessite une ébauche) |
|
Caractéristiques internes |
Complexe et lisse |
Extrêmement difficile |
Limité (nécessite des cœurs) |
|
Finition de surface (Ra) |
3.2 – 6.3 µm |
0.8 – 3.2 µm |
12.5 – 25 µm |
|
Déchets de matériaux |
Minime (proche du-net) |
Élevé (copeaux/ferraille) |
Modéré |
|
Outillage initial |
Modéré |
Aucun (faible volume) |
Faible |
Les 3 principales raisons de choisir le moulage de précision pour les pièces complexes
Consolidation de pièces (réduction de la « taxe de montage »)
L’assemblage est l’un des coûts « cachés » les plus importants dans la fabrication. Un corps de vanne complexe qui nécessitait auparavant trois pièces usinées, cinq boulons et deux joints peut souvent être moulé comme un seul composant monolithique.
Le résultat : moins de points de défaillance, un poids réduit et aucun travail d'assemblage.
Polyvalence des matériaux pour les alliages-hautes performances
Contrairement au moulage sous pression, qui se limite en grande partie aux métaux non-ferreux comme l'aluminium et le zinc,coulée de précisionexcelle avec :
Aciers inoxydables (316L, 17-4PH) : Pour la résistance et la solidité à la corrosion.
Superalliages (Inconel, Hastelloy) : Pour les chaleurs extrêmes dans l'aérospatiale.
Aciers au carbone et alliés : pour les applications industrielles robustes.
Précision dimensionnelle (normes CT4 – CT6)
Nous voyons souvent des clients surpris que le moulage de précision puisse atteindre des tolérances linéaires de ±0,005 pouces par pouce. Bien qu'il ne remplace pas la CNC pour l'ajustement des roulements, il élimine fréquemment le besoin d'usinage secondaire sur 90 % des surfaces d'une pièce.
Conception pour la fabricabilité (DFM) : conseils de la fonderie
Pour maximiser les avantages du moulage de précision, les concepteurs doivent prendre en compte ces principes DFM de "niveau expert" :
Épaisseur de paroi uniforme
Évitez les transitions brusques des sections épaisses aux sections minces pour éviter les défauts de « retrait ». Si des transitions sont nécessaires, utilisez des rayons généreux.
01
Congés et rayons
Les angles vifs sont des concentrateurs de contraintes. Un rayon minimum de 0,5 mm - 1.0 mm améliore l'écoulement du métal et la résistance de la coque.
02
Profondeurs des trous
En règle générale, la profondeur d’un trou coulé ne doit pas dépasser 2 fois son diamètre. Pour les trous plus profonds, le forage secondaire est souvent plus rentable-.
03
Vérification de la réalité de la tolérance
Spécifiez des tolérances serrées uniquement là où elles sont fonctionnelles. Un-tolérance excessive des fonctionnalités non-critiques augmente le taux de rebut et votre-coût par pièce.
04
Analyse des coûts : quand l'investissement est-il rentable ?
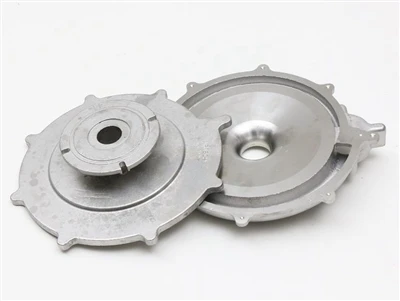
Alors que la matrice d'injection de cire initiale représente un coût initial (généralement entre 2 000 et 10 000 dollars selon la complexité), le coût total de possession (TCO) diminue considérablement pour des volumes compris entre 100 et 5 000 pièces.
Faible volume (<50 pcs): CNC or 3D printing is usually cheaper.
Volume moyen à élevé : le moulage de précision gagne en réduisant le gaspillage de matériaux (en particulier dans les alliages coûteux comme le cobalt) et en éliminant la main-d'œuvre secondaire.
Applications du monde réel-
pourquoi nous choisir
C'est génial de travailler avec Creative. incroyablement organisé, facile à communiquer. réactif avec les prochaines itérations et beau travail.
Aérospatial
Buses de carburant avec modèles de pulvérisation internes complexes.
Médical
Implants orthopédiques aux formes organiques bio-compatibles.
Automobile
Boîtiers de turbocompresseur et collecteurs d'échappement-hautes performances.
Énergie
Aubes de turbine pour la production d'électricité devant résister à des forces centrifuges élevées.
FAQ
Q : Le moulage de précision peut-il atteindre un angle de dépouille- nul ?
R : Oui. Contrairement au moulage au sable ou sous pression, les moules de moulage de précision sont en céramique et se détachent après le coulage, ce qui permet d'obtenir des caractéristiques de dépouille nulles et des contre-dépouilles profondes qu'il serait impossible de « retirer » d'un moule permanent.
Q : Comment la finition de surface se compare-t-elle à l’impression 3D ?
R : La plupart des impressions 3D métalliques industrielles (DMLS) ont une finition « sableuse » relativement rugueuse. Le moulage de précision fournit une surface beaucoup plus lisse que celle de la coulée (Ra 3,2 µm), ce qui est souvent acceptable pour les surfaces non homologues sans polissage supplémentaire.
Q : Est-il possible de lancer des threads internes ?
R : Bien que techniquement possible, cela soit rarement recommandé. Les filetages coulés entraînent généralement un mauvais ajustement en raison du retrait du métal. Nous recommandons généralement de couler le bossage et de tarauder les filetages via CNC pour plus de précision.
Q : Quel est le délai de livraison typique pour le moulage de précision par rapport à l'impression CNC ou 3D ?
R : Le moulage de précision nécessite la fabrication d'outils (matrices) en cire, ce qui prend généralement 4 à 8 semaines en fonction de la complexité de la pièce. Ce délai de livraison initial est plus long que celui de la CNC (jours) ou de l'impression 3D (heures) pour la première pièce. Cependant, une fois l’outillage terminé, le délai de production par lot est de 2 à 4 semaines.
Q : Les pièces moulées de précision peuvent-elles être traitées thermiquement ou soudées après la coulée ?
R : Oui. De nombreuses pièces moulées de précision subissent un traitement thermique après-coulée (par exemple, recuit de mise en solution, vieillissement) pour améliorer les propriétés mécaniques -, en particulier pour les aciers inoxydables (17-4PH, 316L) et les superalliages (Inconel). Le soudage est également possible pour la réparation ou l’assemblage, mais doit être discuté au plus tôt avec votre fonderie.